数控CNC加工 机床主轴及其他机械零部件加工的核心技术
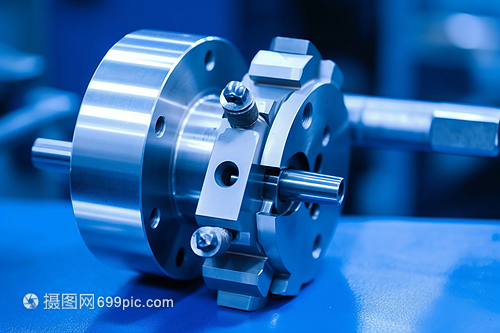
在现代机械制造业中,数控(Numerical Control, NC)及CNC(Computer Numerical Control)加工技术已成为机床主轴及其他机械零部件加工的核心手段。机床主轴作为各类机床的关键功能部件,其精度、刚性和可靠性直接影响整机的加工能力与工件质量。而其他机械零部件(如箱体、法兰、齿轮坯、模具型腔等)的加工,同样依赖高效、精密的数控技术来保证尺寸公差、形位公差与表面粗糙度要求。
一、机床主轴的数控加工要点
机床主轴通常由主轴本体、前后轴承档、锥孔、键槽及螺纹等部位组成。采用CNC加工中心或数控车床加工时,需要重点关注以下几点:
- 定位基准与装夹:通过精车外圆或磨削端面建立统一基准,使用精密卡盘或专用夹具保证同轴度。
- 多工序复合:主轴锥孔通常需要镗削或磨削,外圆与轴承档需要精车或磨削。数控机床可实现车、镗、钻、铣等多工序复合,减少重复装夹误差。
- 热处理与应力控制:粗加工后进行调质或渗碳淬火,精加工前需消除内应力,防止变形。
- 高精度检测:使用圆度仪、三坐标测量机(CMM)或激光干涉仪对主轴锥孔跳动、轴颈圆柱度进行检测,精度可达0.002 mm以内。
二、其他零部件加工的数控化优势
其他机械零部件种类繁多,包含板类、轴类、盘套类、异形结构件等。相比传统通用机床,数控及CNC加工具有明显优势:
- 柔性高:只需更改程序即可适应不同零件,适合多品种、小批量生产。
- 精度稳定:数控机床的重复定位精度可控制在0.005 mm以内,表面粗糙度Ra可达0.8 μm甚至更低。
- 复杂型面加工:通过多轴联动(如四轴、五轴)可加工叶轮、螺旋槽、曲面模具等复杂几何特征。
- 效率提升:自动换刀、高速切削和无人化夜班加工可显著缩短辅助时间,降低单件成本。
三、典型工艺流程示例
以下为某机床主轴或其他轴类零部件的数控加工工艺路线(简略版):
- 下料 → 2. 锻造或棒料锯切 → 3. 粗车外圆及端面(CNC车床) → 4. 调质处理 → 5. 半精车(CNC车床) → 6. 钻、铣键槽或油孔(加工中心) → 7. 淬火+回火 → 8. 精磨外圆及锥孔(数控磨床) → 9. 去毛刺、清洗 → 10. 终检。
对于箱体类或其他结构件,则多以CNC加工中心完成铣面、镗孔、钻孔、攻丝等工序,常采用一次装夹多面加工,以保证孔系位置精度。
四、影响加工质量的关键因素
无论机床主轴还是其他零部件,数控加工质量受以下因素综合影响:
- 机床刚度与热稳定性;
- 刀具材料、几何角度与磨损状态;
- 切削参数(转速、进给、切深)的合理匹配;
- 冷却与排屑方式;
- 编程策略(走刀路径、圆弧过渡、补偿设置);
- 操作人员的技术水平与检测手段。
五、未来趋势
随着智能制造与工业4.0的发展,数控及CNC加工正朝着高速化、复合化、智能化与绿色化方向演进。例如,机床主轴向电主轴、高速内圆磨削发展;零部件加工越来越多采用车铣复合中心、五轴联动加工中心和在线测量闭环控制。数字孪生与自适应控制有助于进一步提升加工精度与效率。
数控及CNC加工作为机床主轴与其他机械零部件加工的主流技术,其合理应用与持续优化是提升制造业整体水平的关键。无论是大批量生产还是单件定制,合理选择数控装备与工艺,都有助于获得高精度、高质量、低成本的机械零件。
最新产品
金属加工零件与机械零部件加工 从基础工艺到精密制造的核心解析
沿着运河看发展丨从大商埠到大都会 '两河明珠'聊城的高质量发展之变
好服务换来好答卷 开发区管委会以优质服务赋能机械零部件加工产业高质量发展
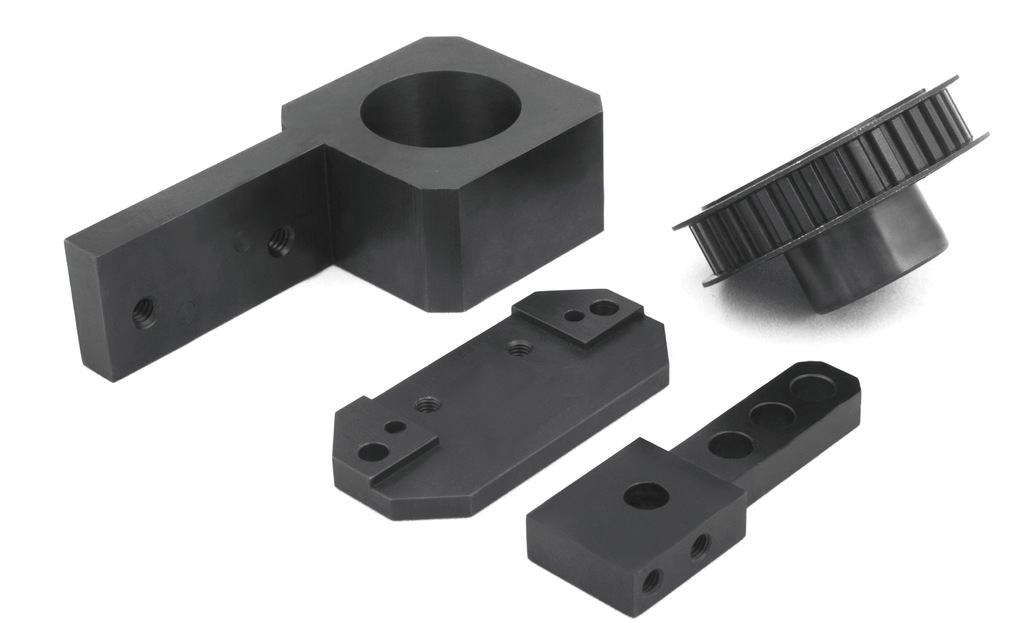
精密驱动,链动未来 工业精密机械零部件加工与供应服务全解析
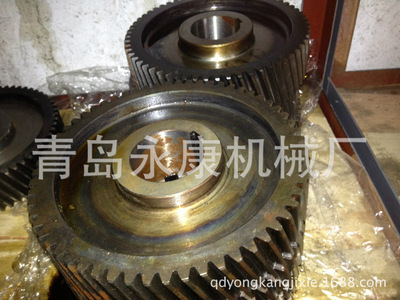
金属齿轮加工采购指南 价格、厂家与产品要点解析——以青岛永康机械厂为例
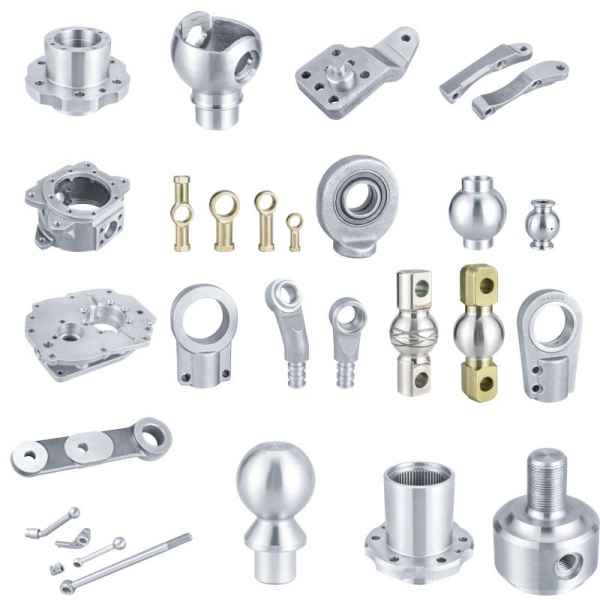
浙江中小型汽车零部件外协加工指南 如何甄选可靠的机械零部件加工伙伴
三十载匠心铸就 清远新联专注机械零部件与装饰品件加工
五金店数字化整合与机械零部件加工 怡合达模式的可行性分析
机械零部件加工 承接各类精密加工业务,欢迎咨询13395329951
带上图纸来瑞影鑫 河北机加工与模具铸造的实力之选